Зачем нам нужен предварительный подогрев перед сваркой? Это не случайный совет, это спасительное предупреждение.
2026-09-08
Если кто-то напоминает вам «предварительно разогреть перед сваркой», не воспринимайте это как случайное напоминание. На самом деле это раннее предупреждение. Предварительный нагрев проще всего рассматривать как «необязательный этап» процесса сварки. Вы не осознаете его важность до тех пор, пока однажды сварной шов не треснет, не деформируется или даже не выйдет из строя через несколько часов или дней после завершения.
Поймите, что на самом деле делает предварительный нагрев с металлом, и вы поймете, сколько проблем может вызвать пропуск этого шага. Предварительный нагрев не предназначен для облегчения сварки, а для контроля поведения металла в полном цикле перед сваркой, во время сварки и после гашения дуги.
Что именно делает предварительный нагрев с металлом?
Во время сварки между расплавленной сварочной ванной и окружающим металлом образуется огромная разница температур. Если основной металл толстый, имеет высокое содержание углерода или очень низкую температуру, эта разница температур приведет к очень быстрому охлаждению сварного шва, непосредственно вызывая различные фатальные дефекты.
Основная функция предварительного подогрева — уменьшить эту разницу температур: заранее нагреть основной металл и замедлить скорость охлаждения сварного шва и зоны термического влияния (ЗТВ). Этот процесс «медленного охлаждения» является ключом к предотвращению большинства опасных дефектов сварки. Грубо говоря, предварительный нагрев предназначен для того, чтобы сделать сварочное поведение металла более контролируемым.
Как предотвратить появление трещин при предварительном нагреве?
Главной функцией предварительного нагрева является предотвращение водородного растрескивания, также называемого холодным растрескиванием.
Существует множество источников водорода: влага, флюс, масло и даже влага из воздуха могут привести к попаданию атомов водорода в сварной шов. Если сварной шов остывает слишком быстро, водород может застрять внутри металла и не успеть выйти наружу. Когда сварной шов сжимается и затвердевает, в определенной степени накапливается внутреннее напряжение, и трещины внезапно появляются через несколько часов или даже дней после завершения.
Предварительный нагрев может снизить скорость охлаждения и дать атомам водорода достаточно времени для диффузии, прежде чем металл затвердеет. Это может напрямую свести к минимуму риск замедленного образования трещин для высокопрочных и высокоуглеродистых сталей. Если вы когда-нибудь сталкивались с ситуацией, когда «после сварки все выглядело нормально, но в одночасье треснуло», скорее всего, это вызвано отсутствием предварительного нагрева.
Как уменьшить деформацию и остаточные напряжения при предварительном нагреве?
Во время сварки металл расширяется при нагревании и сжимается при охлаждении. Чем бурнее и неравномернее этот процесс, тем большая нагрузка будет на внутреннее запирание деталей.
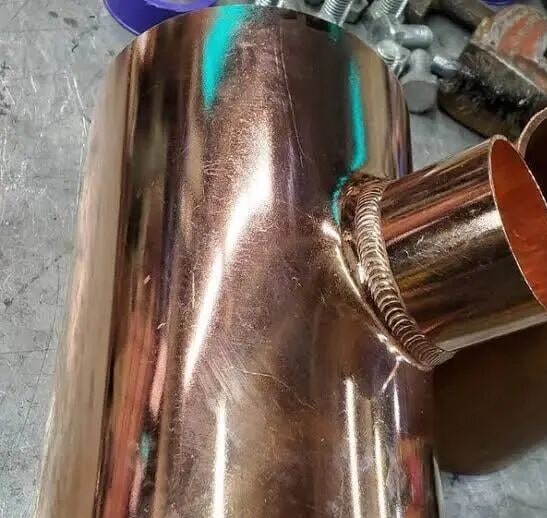
Предварительный нагрев может уменьшить температурный градиент между областью сварного шва и основным металлом, делая температуру всей области соединения более однородной, а процесс расширения и сжатия будет более мягким. Для вас прямыми выгодами являются:
Меньше деформации
Детали нелегко скрутить
Внутреннее остаточное напряжение значительно снижается
Это особенно важно при сварке толстых листов, сварке длинных швов или сварке ограниченных жестко закрепленных конструкций.
Как предварительный нагрев улучшает ударную вязкость и ударные свойства?
Еще одной основной ценностью предварительного нагрева является контроль микроструктуры сварного шва и зоны термического влияния.
Если сталь охладить после сварки слишком быстро, в зоне термического влияния образуется твердая и хрупкая мартенситная структура. Хотя мартенсит обладает высокой прочностью, его ударная вязкость крайне низка. Сварной шов легко трескается под воздействием ударов, вибрации или низких температур.
За счет снижения скорости охлаждения предварительный нагрев способствует образованию более мягкой и жесткой микроструктуры, повышает ударопрочность сварного шва и предотвращает хрупкое разрушение. В ключевых сценариях применения, таких как сосуды под давлением, детали конструкций и несущие соединения, предварительный нагрев не является опцией, но является обязательным.
Как удалить водяной пар и загрязняющие вещества во время предварительного нагрева?
Влага (термин: влага) — скрытый убийца сварки.
Влага на поверхности металла или даже влага, адсорбированная внутри металла, разлагается на атомы водорода при высоких температурах сварки и попадает непосредственно в сварочную ванну, вызывая поры и трещины. Предварительный нагрев может привести к испарению конденсата, влаги и легких загрязнений с поверхности перед зажиганием дуги. Это особенно важно при сварке на открытом воздухе, в условиях низкой температуры и высокой влажности: основной металл, холодный на ощупь, на самом деле наполнен влагой в воздухе.
Какие материалы необходимо предварительно нагревать?
Не всякая сварка требует предварительного нагрева. Если требуется предварительный разогрев, его пропуск эквивалентен прямой ставке на неудачу:
Толстая пластина (обычно более 25 мм, для некоторых сплавов требуется меньшая толщина)
Высокоуглеродистая сталь, высокопрочная сталь
чугун
Высокопрокаливаемая легированная сталь
Сварочные работы в условиях низких температур
Жесткий сустав с небольшим пространством для движения
Чем выше содержание углерода и толщина материала, тем более он чувствителен к скорости охлаждения и тем более критичен предварительный нагрев.
Не игнорируйте зону термического влияния (ЗТВ)
Большинство дефектов сварки никогда не возникает в самом металле шва, а в зоне термического влияния, т. е. в той области основного металла, где тепло сварки изменяет структуру, но не расплавляет ее. Эта область чрезвычайно чувствительна к скорости охлаждения и напряжениям.
Предварительный нагрев позволяет сгладить изменения температуры в зоне термического влияния, делая зеренную структуру более стабильной, жесткой и трещиностойкой. Если вы цените долговременную надежность сварной конструкции, стабильная работа зоны термического влияния является основной ценностью предварительного подогрева.
Увеличение тока ≠ предварительный нагрев
Самое распространенное заблуждение заключается в том, что «если я подниму ток выше и сварю горячую точку, мне не понадобится предварительный нагрев», что совершенно неверно.
Увеличение тока только увеличит пиковую температуру во время сварки, но не повлияет на скорость охлаждения после исчезновения дуги. Это может даже усугубить проблемы термического стресса и быстрого охлаждения из-за большего подвода тепла. Предварительный нагрев влияет на весь шов, а не только на сварочную ванну.
Как правильно разогреть?
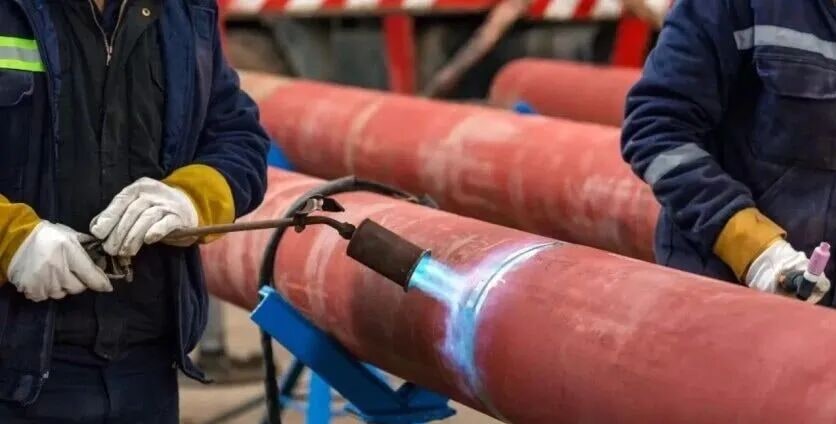
Инструментом предварительного нагрева может быть пламенная горелка, индукционный нагреватель, нагревательное одеяло или печь. ЯдроРавномерно нагретый, вместо того, чтобы слишком сильно поджаривать локальную территорию. Вам необходимо дать всей области соединения (а не только линии сварного шва) достичь необходимой температуры и поддерживать ее стабильной в процессе сварки. Локальный перегрев или неравномерный нагрев приравнивается к предварительному нагреву белого цвета.
Измерение температуры можно проводить с помощью термометра, инфракрасного термометра или контактного термометра. Дугу можно зажечь только после проверки того, что температура соответствует стандарту.
Фактически, этот вид усовершенствованного управления и контроля сварочных термических циклов уже распространился на область контактной точечной сварки. В сценариях точечной сварки чрезвычайно чувствительных материалов, таких как высокопрочная сталь и алюминиевые сплавы, полученные горячей штамповкой, характеристики теплопроводности, точность сферической поверхности и однородность контакта электродного колпачка напрямую определяют распределение теплового поля в зоне сварки, что по сути совпадает с основной логикой предварительного нагрева дуговой сварки - как путем регулирования скорости охлаждения, чтобы избежать образования водородных трещин и хрупких структур.
В настоящее время ведущие производители в отрасли, которые могут достичь микронной точности сферической поверхности, запатентованных формул медных сплавов и полного технологического контроля искусственного интеллекта, уже выбрали «передний этап управления температурой» в качестве основного направления исследований и разработок, превратив каждую крышку электрода в «микроконтроллер» для термических циклов точечной сварки: Ошибка точности сферической поверхности Контролируется в пределах ± 0,05 мм, допуск контура стабильен на уровне 5 мкм в сочетании с высокой теплопроводностью запатентованного медного сплава, чтобы избежать неравномерного охлаждения и концентрации напряжений. в зоне сварки от источника контакта, что эквивалентно гравировке «логики предварительного нагрева» дуговой сварки в микроскопическом контактном процессе точечной сварки. Такого рода контроль точности на микронном уровне также должен быть достигнут с помощью полного решения для проверки оптической проекции + искусственного интеллекта, что в точности соответствует логике, согласно которой предварительный нагрев дуговой сварки требует измерения и проверки температуры.
Подвести итог
Предварительный нагрев перед сваркой никогда не является лишней мерой предосторожности, а является основным методом управления процессом: его функция состоит в том, чтобы снизить скорость охлаждения, предотвратить водородное растрескивание, уменьшить деформацию и остаточное напряжение, повысить ударную вязкость и избежать хрупкости структур в зоне термического влияния.
В отечественной сварочной отрасли токарные станки есть у каждого, но лишь немногие из них способны обеспечить микронный термоменеджмент и точность контроля на протяжении всего процесса. В конце концов, когда отрасль все еще боролась за то, чтобы предварительный нагрев дуговой сварки был достаточно равномерным, кто-то уже встроил логику управления тепловыми циклами в сферическую кривизну каждого колпачка электрода.
Hebei Si Precision Machinery выпускает высокопрочный корпус из алюминиевого сплава, который поможет модернизировать промышленное оборудование
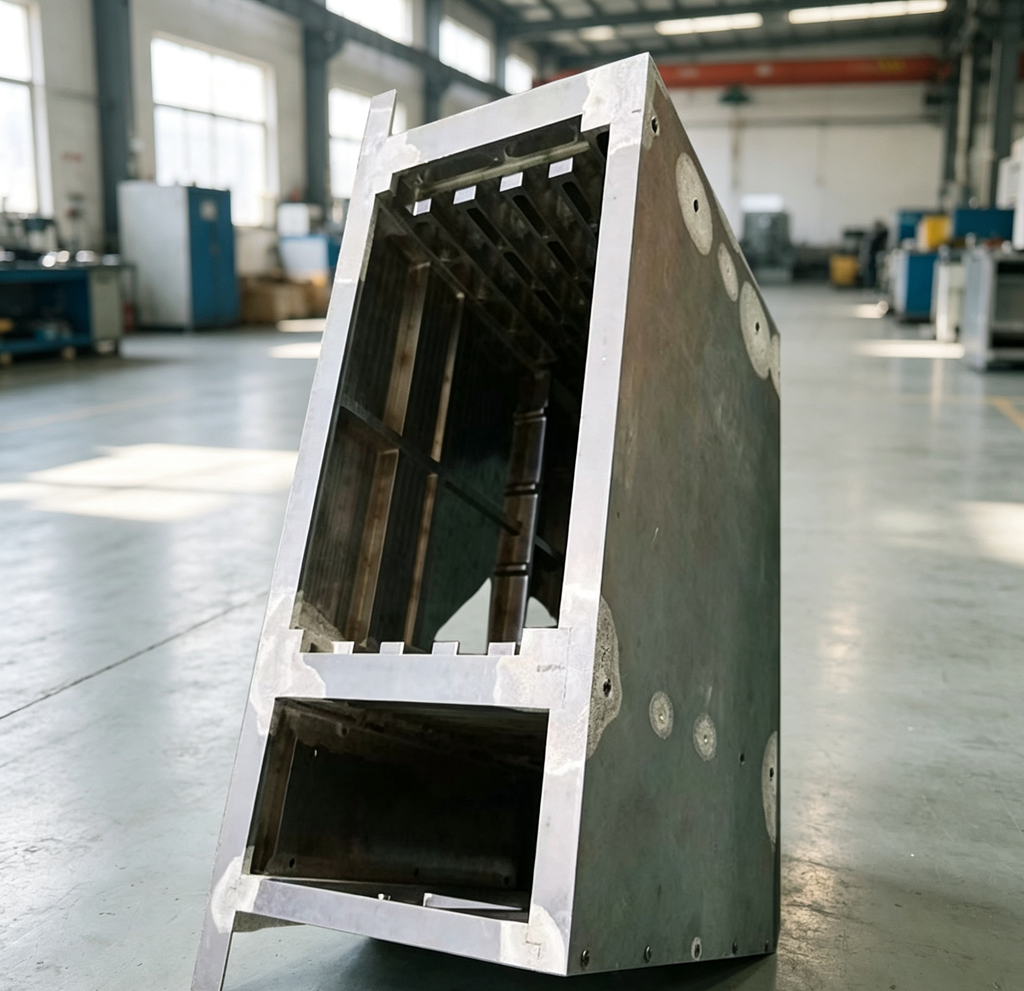
Корпус из алюминиевого сплава промышленного класса, производимый компанией Hebei Beisi Precision Machinery Manufacturing Co., Ltd., продолжает получать похвалы от клиентов. Данное изделие изготовлено из толстостенных алюминиевых профилей и соединено посредством сварки и сборки. Он имеет прямоугольную конструкцию рамы с усиленными ребрами и монтажными кронштейнами внутри, что позволяет эффективно повысить жесткость конструкции и удовлетворить потребности в структурной поддержке и защите внутренних компонентов промышленного оборудования, приборов и систем автоматизации.
Судя по деталям изделия, поверхность корпуса из алюминиевого сплава прошла первичную обработку, края плоские. В некоторых местах видны следы сварки и монтажные отверстия, что указывает на то, что изделие можно гибко адаптировать к потребностям подготовки к сборке различного оборудования. В его конструкции учитываются как легкий вес, так и высокая прочность, и он подходит для сценариев с высокими требованиями к рассеиванию тепла, электромагнитному экранированию и внутренней компоновке. Его можно использовать в таких областях, как силовая электроника, телекоммуникационные базовые станции, медицинское оборудование и корпуса аккумуляторов электромобилей.
Пользователи отрасли дали положительные отзывы о продукте. Руководитель компании, производящей оборудование для автоматизации, сказал: «Этот корпус из алюминиевого сплава имеет прочную конструкцию и разумную конструкцию монтажного кронштейна. Он вполне может удовлетворить потребности в креплении внутренних модулей оборудования. В то же время хороший контроль веса, что способствует легкому весу всей машины». Некоторые клиенты, занимающиеся производством силового электронного оборудования, говорят: «Детали обработки продукта на месте, края плоские, эффективность последующей сборки высокая, а общее впечатление от пользователя хорошее».
Компания Hebei Beisi Precision Machinery Manufacturing Co., Ltd. заявила, что в будущем она продолжит концентрироваться на удовлетворении потребностей промышленного оборудования, повышении точности обработки продукции и возможностях структурной адаптации, а также предоставлять клиентам более надежные решения по конструкционным деталям из алюминиевых сплавов в области силовой электроники, связи, медицинских транспортных средств и транспортных средств на новых источниках энергии.